
Trong quá trình sử dụng máy toàn đạc điện tử, các sai số liên quan đến hệ thống trục và bàn độ có thể ảnh hưởng trực tiếp đến kết quả đo góc. Trong đó, sai số 2C và sai số MO là hai khái niệm kỹ thuật mà người làm trắc địa thường gặp khi kiểm tra, hiệu chỉnh máy. Hiểu đúng bản chất, biết cách kiểm tra và áp dụng phương pháp đo hai vị trí bàn độ sẽ giúp hạn chế ảnh hưởng của các sai số này, nâng cao độ tin cậy của số liệu ngoài thực địa.
Sai số 2C là gì?
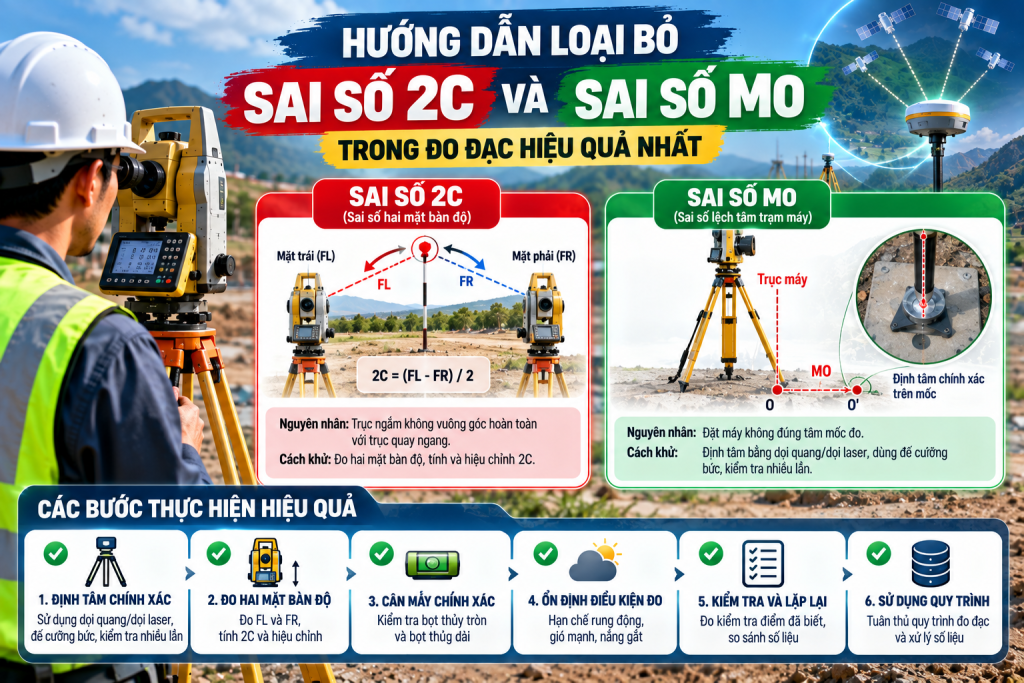
Sai số 2C thường được hiểu là đại lượng liên quan đến sai số chuẩn trực của máy kinh vĩ hoặc máy toàn đạc, phát sinh khi trục ngắm của ống kính không đạt đúng quan hệ hình học yêu cầu với trục quay ngang của ống kính. Khi máy được đảo kính và quan sát cùng một mục tiêu ở hai vị trí bàn độ, ảnh hưởng của sai số này thể hiện qua sự khác biệt giữa các số đọc theo quan hệ lý thuyết.
Nói đơn giản, nếu máy được điều chỉnh tốt thì khi ngắm chính xác cùng một mục tiêu ở vị trí thuận kính và đảo kính, các trị số đo phải tuân theo quan hệ hình học của thiết bị. Khi xuất hiện độ lệch vượt quá giới hạn cho phép, cần kiểm tra sai số chuẩn trực và tình trạng hiệu chỉnh của máy.
Sai số MO là gì?
Trong ngữ cảnh kiểm tra máy toàn đạc, MO/M0 thường được dùng để chỉ sai số chỉ tiêu bàn độ đứng (vertical index error/zero index error). Đây là sai lệch liên quan đến vị trí “0” của hệ thống đọc góc đứng so với vị trí lý tưởng của trục ngắm.
Sai số này ảnh hưởng trực tiếp đến góc đứng hoặc góc thiên đỉnh, từ đó có thể tác động đến các đại lượng được tính dựa trên góc đứng như chênh cao và khoảng cách ngang.
Cần lưu ý rằng MO trong trường hợp này không phải sai số định tâm máy trên mốc. Sai số định tâm là một nhóm sai số khác và cần được kiểm soát bằng dọi quang học, dọi laser và thao tác dựng máy chính xác.
Vì sao xuất hiện sai số 2C và MO?
Nguyên nhân có thể đến từ sai lệch hình học của các trục máy, sai số chỉ tiêu bàn độ, va đập trong quá trình vận chuyển, thiết bị bị mất hiệu chỉnh hoặc ảnh hưởng của điều kiện sử dụng lâu dài.
Máy thường xuyên di chuyển trên công trường, rung xóc trên xe hoặc từng bị đổ chân máy càng cần được kiểm tra.
Ngoài bản thân thiết bị, thao tác của người đo cũng ảnh hưởng đến kết quả kiểm tra. Máy chưa cân bằng chính xác, chân máy không ổn định, ngắm mục tiêu không rõ hoặc đo trong điều kiện rung động mạnh có thể khiến kết quả giữa các lần quan sát không ổn định.
Tại sao phải đo hai vị trí bàn độ?
Một trong những phương pháp cơ bản để hạn chế một số sai số hệ thống trong đo góc là đo ở cả hai vị trí bàn độ – thuận kính và đảo kính.
Quy trình có thể hiểu:
Ngắm mục tiêu ở vị trí I → đọc số → đảo kính sang vị trí II → ngắm lại chính xác cùng mục tiêu → đọc số → tính toán/kiểm tra kết quả.
Khi lấy kết quả phù hợp từ hai vị trí bàn độ, ảnh hưởng của một số sai số hệ thống có thể được giảm đáng kể. Đây cũng là lý do các phép đo góc yêu cầu độ chính xác cao thường không chỉ quan sát một vị trí bàn độ.
Cách kiểm tra sai số 2C
Trước tiên, đặt máy toàn đạc trên chân máy chắc chắn và thực hiện định tâm, cân bằng chính xác. Chọn một mục tiêu rõ nét ở khoảng cách thích hợp, tốt nhất là mục tiêu cố định để hạn chế sai số ngắm.
Ngắm mục tiêu ở vị trí bàn độ thứ nhất và ghi lại số đọc góc ngang. Sau đó đảo kính, quay máy và ngắm lại chính xác cùng mục tiêu ở vị trí bàn độ thứ hai.
Từ hai số đọc có thể xác định mức độ sai lệch so với quan hệ lý thuyết giữa hai vị trí bàn độ. Cách biểu diễn và quy trình tính cụ thể có thể khác tùy quy ước của thiết bị, vì vậy khi hiệu chỉnh nên sử dụng quy trình kiểm tra của đúng model máy.
Nếu trị số 2C nằm trong giới hạn kỹ thuật cho phép, có thể tiếp tục sử dụng. Nếu sai số lớn hoặc không ổn định qua nhiều lần kiểm tra, thiết bị nên được hiệu chỉnh.
Cách kiểm tra sai số MO
Để kiểm tra MO, cũng cần quan sát một mục tiêu rõ ràng ở cả hai vị trí bàn độ.
Người sử dụng đo góc đứng hoặc góc thiên đỉnh ở vị trí thứ nhất, sau đó đảo kính và ngắm lại đúng mục tiêu ở vị trí thứ hai. Hai số đọc được sử dụng để xác định sai số chỉ tiêu theo quy ước góc đứng của máy.
Với máy sử dụng góc thiên đỉnh, quan hệ lý tưởng giữa hai số đọc thường được kiểm tra dựa trên tổng của chúng so với một vòng tròn đầy đủ. Tuy nhiên, không nên áp dụng một công thức duy nhất cho mọi máy vì thiết bị có thể cho phép lựa chọn cách hiển thị góc đứng khác nhau.
Có thể loại bỏ hoàn toàn sai số 2C và MO không?
Trong đo đạc thực tế, nên hiểu là loại trừ hoặc giảm ảnh hưởng của sai số đến kết quả đo, thay vì cho rằng mọi sai số cơ khí đều biến mất hoàn toàn.
Đo hai vị trí bàn độ có thể giúp triệt tiêu hoặc giảm ảnh hưởng của một số sai số hệ thống trong kết quả trung bình. Nhưng nếu máy bị sai lệch cơ khí lớn, việc đo hai mặt không thay thế cho kiểm tra và hiệu chỉnh thiết bị.
Do đó cần phân biệt:
Đo hai vị trí bàn độ → giảm ảnh hưởng sai số trong phép đo.
Hiệu chỉnh/kiểm định → đưa các thông số hình học của thiết bị trở lại giới hạn kỹ thuật phù hợp.
Quy trình hạn chế sai số 2C và MO ngoài thực địa
Đầu tiên, đặt chân máy trên nền chắc chắn, định tâm chính xác và cân bằng máy cẩn thận. Sau khi máy ổn định, chọn mục tiêu rõ, hạn chế ngắm qua khu vực có luồng khí nóng hoặc rung động mạnh.
Tiếp theo, thực hiện quan sát thuận kính – đảo kính, ghi đầy đủ số liệu và so sánh kết quả. Với công việc yêu cầu độ chính xác cao, nên thực hiện nhiều vòng đo theo quy trình kỹ thuật của dự án.
Nếu 2C hoặc MO vượt giới hạn mà nhà sản xuất quy định, nên sử dụng chương trình Check & Adjust/Calibration của máy nếu model hỗ trợ và thực hiện đúng hướng dẫn kỹ thuật. Không nên tự ý tháo các bộ phận quang học hoặc cơ khí để chỉnh máy.
Những yếu tố khác dễ bị nhầm với sai số 2C và MO
Không phải cứ kết quả đo hai lần khác nhau là do 2C hoặc MO. Người sử dụng cần kiểm tra thêm sai số định tâm, sai số cân bằng, sai số dọi tâm, mục tiêu/gương không ổn định, chiều cao máy – chiều cao gương nhập sai và ảnh hưởng của môi trường.
Ví dụ, nếu dọi laser của máy bị lệch, toàn bộ trạm máy có thể không nằm chính xác trên mốc. Đây là sai số định tâm, không phải MO.
Tương tự, nếu gương không được dựng đúng trên điểm cần đo thì tọa độ thu được có thể sai dù 2C và MO của máy vẫn nằm trong giới hạn.
Khi nào nên kiểm tra 2C và MO?
Không nhất thiết phải thực hiện hiệu chỉnh máy trước mỗi lần đo, nhưng nên kiểm tra định kỳ và đặc biệt trong các trường hợp máy vừa vận chuyển đường dài, bị rung xóc mạnh, từng bị va đập hoặc đổ, kết quả đo có dấu hiệu bất thường, trước dự án yêu cầu độ chính xác cao hoặc sau một thời gian dài sử dụng.
Với máy được sử dụng liên tục tại công trường, việc xây dựng lịch kiểm tra định kỳ sẽ giúp phát hiện sai lệch sớm hơn.
5 lưu ý giúp giảm sai số khi sử dụng máy toàn đạc
Thứ nhất, luôn định tâm và cân bằng máy chính xác trước khi đo. Thứ hai, với phép đo góc quan trọng nên quan sát cả thuận kính và đảo kính. Thứ ba, kiểm tra 2C, MO và dọi tâm định kỳ. Thứ tư, hạn chế đo trong điều kiện rung động, nắng nóng gây nhiễu ảnh hoặc mục tiêu không ổn định. Thứ năm, khi sai số vượt giới hạn kỹ thuật hoặc kết quả kiểm tra không ổn định, nên đưa máy đến đơn vị kỹ thuật để kiểm tra và hiệu chỉnh.
Sai số 2C và MO có ảnh hưởng đến tọa độ không?
Có thể có. Máy toàn đạc sử dụng các đại lượng góc và khoảng cách để tính tọa độ. Nếu hệ thống đo góc tồn tại sai lệch đáng kể mà không được kiểm soát, kết quả tính toán điểm có thể bị ảnh hưởng.
Mức ảnh hưởng phụ thuộc vào độ lớn sai số, khoảng cách đo, cấu hình phép đo và yêu cầu độ chính xác của công trình. Khoảng cách càng lớn hoặc yêu cầu bố trí càng nghiêm ngặt thì việc kiểm soát sai số thiết bị càng quan trọng.
Có nên tự hiệu chỉnh máy toàn đạc?
Người sử dụng có thể thực hiện các chương trình kiểm tra và hiệu chỉnh điện tử mà nhà sản xuất cho phép nếu đã nắm rõ quy trình của model. Tuy nhiên, không nên tự tháo máy hoặc điều chỉnh vít cơ khí bên trong khi không có chuyên môn và thiết bị kiểm tra phù hợp.
Nếu 2C/MO thay đổi bất thường, không thể hiệu chỉnh về giới hạn cho phép hoặc máy vừa chịu va đập mạnh, nên kiểm tra tổng thể thiết bị.
Kết luận
Sai số 2C và MO là những sai số cần được kiểm soát khi sử dụng máy toàn đạc điện tử. Trong đó, 2C liên quan đến sai số chuẩn trực khi đo góc ngang, còn MO/M0 thường liên quan đến sai số chỉ tiêu của hệ thống đo góc đứng.
Biện pháp quan trọng là:
Dựng máy chính xác → cân bằng tốt → đo thuận kính và đảo kính → tính/kiểm tra 2C, MO → đo lặp khi cần → hiệu chỉnh máy nếu vượt giới hạn.
Thực hiện đúng quy trình không chỉ giúp giảm ảnh hưởng của sai số mà còn nâng cao độ tin cậy khi khảo sát địa hình, đo lưới, bố trí tim trục và thi công công trình.
Kiểm tra và sửa chữa thiết bị tại Trắc Địa An Phát
Trắc Địa An Phát cung cấp và tư vấn máy toàn đạc điện tử, GNSS RTK, máy thủy bình và thiết bị trắc địa. Khi máy có dấu hiệu sai số bất thường, nên kiểm tra tổng thể 2C, MO, dọi tâm, bộ bù, EDM và độ chính xác góc trước khi tiếp tục sử dụng cho các công việc quan trọng.