
Các Lỗi Thường Gặp Khi Sử Dụng Máy Toàn Đạc Và Cách Khắc Phục
Máy toàn đạc điện tử là thiết bị quan trọng trong khảo sát địa hình, bố trí công trình, đo tọa độ, đo khoảng cách và nhiều công việc trắc địa khác. Mặc dù các dòng máy hiện nay có độ chính xác và độ ổn định cao, trong quá trình sử dụng vẫn có thể xuất hiện sai số do thiết bị, thao tác của người đo hoặc điều kiện môi trường. Đáng chú ý, có những trường hợp máy vẫn hoạt động bình thường nhưng kết quả đo lại sai. Vì vậy, nhận biết các lỗi thường gặp khi sử dụng máy toàn đạc sẽ giúp kỹ sư phát hiện vấn đề sớm và hạn chế ảnh hưởng đến kết quả thi công.
1. Máy toàn đạc không cân bằng chính xác
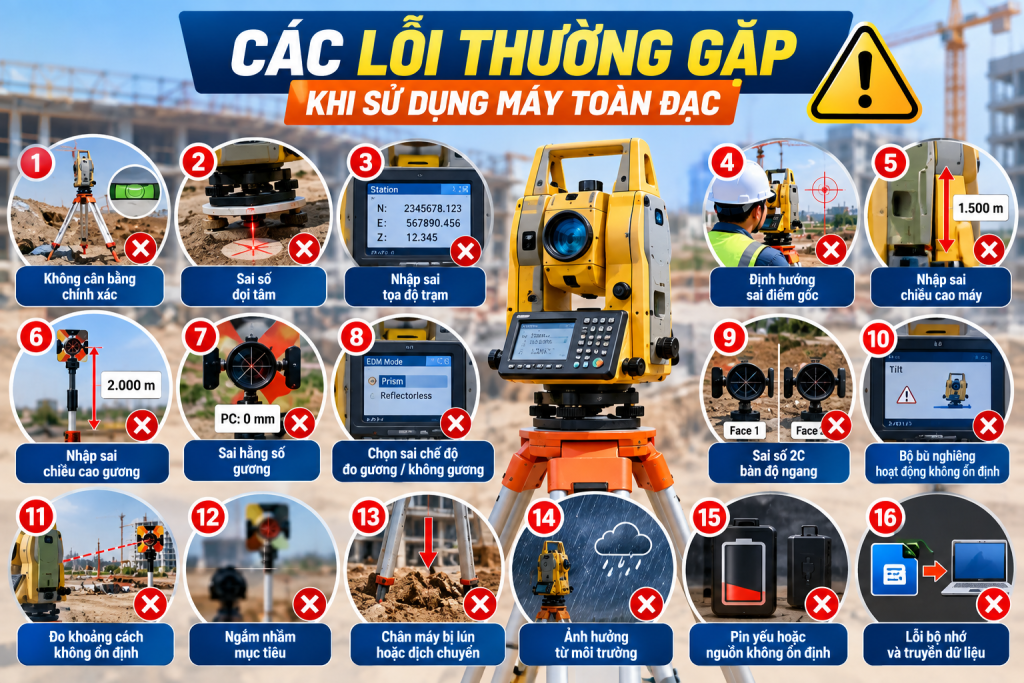
Đây là lỗi khá phổ biến, đặc biệt khi đặt máy trên nền đất yếu hoặc chân máy chưa được cố định chắc chắn. Nếu máy không được cân bằng đúng, kết quả đo góc và quá trình bố trí có thể bị ảnh hưởng. Trước khi đo, cần kiểm tra chân máy, cân sơ bộ bằng chân và tiếp tục sử dụng các vít cân để đưa bọt thủy hoặc bộ cân bằng điện tử về đúng vị trí. Sau khi quay máy theo các hướng khác nhau nên kiểm tra lại trạng thái cân bằng. Nếu bọt thủy thay đổi bất thường dù thao tác đúng, thiết bị có thể cần được kiểm tra hoặc hiệu chỉnh.
2. Sai số dọi tâm khi đặt trạm
Máy được cân bằng tốt nhưng không đặt đúng tâm mốc vẫn có thể làm sai vị trí trạm. Nguyên nhân thường do dọi tâm quang học hoặc laser chưa trùng với tâm mốc, chân máy dịch chuyển trong quá trình cân hoặc hệ thống dọi tâm của máy bị lệch. Khi thiết lập trạm, nên thực hiện đồng thời hai yêu cầu: đúng tâm và đúng cân bằng. Sau khi cân máy xong cần kiểm tra lại tâm mốc trước khi nhập tọa độ và định hướng.
3. Nhập sai tọa độ trạm máy
Một lỗi tưởng đơn giản nhưng có thể khiến toàn bộ dữ liệu phía sau bị sai là nhập nhầm tọa độ điểm đặt máy. Người sử dụng có thể đảo X/Y, nhập sai một chữ số hoặc lựa chọn nhầm điểm đã lưu trong bộ nhớ. Trước khi bắt đầu đo nên kiểm tra lại tên điểm, tọa độ, cao độ và hệ tọa độ của dự án. Với các hạng mục quan trọng, nên kiểm tra tới một điểm khống chế độc lập sau khi định hướng để xác nhận trạm máy được thiết lập chính xác.
4. Định hướng sai điểm backsight
Sau khi đặt máy tại điểm đã biết, máy toàn đạc thường cần định hướng tới một điểm tham chiếu. Nếu chọn nhầm điểm, nhập sai tọa độ hoặc ngắm không chính xác vào gương, toàn bộ phương hướng của trạm có thể bị xoay sai. Đây là lỗi đặc biệt nguy hiểm khi Stake Out tim trục, cột, móng hoặc các cấu kiện công trình. Sau khi định hướng nên đo kiểm tra lại điểm backsight và một điểm độc lập khác nếu có điều kiện.
5. Nhập sai chiều cao máy
Chiều cao máy là khoảng cách được xác định theo quy ước của thiết bị từ mốc trạm đến vị trí tham chiếu của máy. Nếu đo hoặc nhập sai chiều cao máy, kết quả cao độ có thể bị sai tương ứng. Ví dụ, chiều cao thực tế là 1,500 m nhưng nhập thành 1,550 m thì đã xuất hiện chênh lệch 50 mm trong thành phần liên quan. Vì vậy, cần đo chiều cao máy cẩn thận và nhập đúng đơn vị.
6. Nhập sai chiều cao gương
Tương tự chiều cao máy, chiều cao gương là thông số rất quan trọng khi đo cao độ bằng toàn đạc. Một trường hợp thường gặp là kỹ sư thay đổi chiều cao sào gương nhưng quên cập nhật giá trị trên máy. Khi đó tọa độ mặt bằng có thể trông vẫn hợp lý nhưng cao độ điểm đo bị sai. Trước mỗi nhóm phép đo nên kiểm tra lại chiều cao gương thực tế và giá trị đang cài đặt.
7. Chọn sai hằng số gương
Các loại gương khác nhau có thể sử dụng prism constant – hằng số gương khác nhau. Nếu thiết lập hằng số không đúng với loại gương đang sử dụng, kết quả đo khoảng cách sẽ xuất hiện sai lệch hệ thống. Khi thay đổi giữa gương đơn, mini prism hoặc loại mục tiêu khác, cần kiểm tra thông số do nhà sản xuất quy định và cấu hình tương ứng trên máy.
8. Chọn nhầm chế độ đo gương và không gương
Nhiều máy toàn đạc hiện nay hỗ trợ cả Prism Mode và Reflectorless Mode. Nếu đang đo gương nhưng máy lại được thiết lập ở chế độ không gương, hoặc ngược lại, kết quả có thể không đạt yêu cầu do đặc tính EDM và hiệu chỉnh của từng chế độ khác nhau. Trước khi đo cạnh nên kiểm tra biểu tượng hoặc chế độ EDM đang được kích hoạt.
9. Sai số 2C
Sai số 2C liên quan đến sai số chuẩn trực của hệ thống ngắm. Khi sai số vượt quá giới hạn cho phép, kết quả đo góc có thể bị ảnh hưởng. Một trong những cách kiểm tra là quan sát cùng một mục tiêu ổn định ở hai vị trí bàn độ – Face I và Face II, sau đó đánh giá theo quy trình và dung sai của nhà sản xuất. Đo hai mặt cũng giúp giảm ảnh hưởng của một số sai số hệ thống. Nếu giá trị 2C vượt giới hạn, nên thực hiện chức năng Check & Adjust theo tài liệu của đúng model hoặc đưa máy tới đơn vị kỹ thuật để kiểm tra.
10. Sai số MO/M0 của bàn độ đứng
MO/M0 trong ngữ cảnh máy toàn đạc thường liên quan đến sai số chỉ số/điểm 0 của bàn độ đứng. Nếu giá trị này bị lệch đáng kể, kết quả góc đứng và các đại lượng được tính từ góc đứng có thể bị ảnh hưởng. Có thể kiểm tra thông qua quan sát hai mặt tới cùng một mục tiêu theo hướng dẫn kỹ thuật của thiết bị. Không nên tự tháo máy để chỉnh cơ khí khi không có thiết bị chuyên dụng.
11. Bộ bù nghiêng hoạt động không ổn định
Bộ bù giúp máy hiệu chỉnh ảnh hưởng của độ nghiêng nhỏ trong phạm vi thiết kế. Nếu máy thường xuyên báo Tilt, Compensator Error hoặc Out of Range, trước tiên cần kiểm tra lại việc cân máy và độ ổn định của chân máy. Nếu máy đã cân chính xác nhưng lỗi vẫn xuất hiện, có khả năng bộ bù cần được kiểm tra hoặc hiệu chỉnh. Đặc biệt sau khi máy bị rơi hoặc va đập mạnh, không nên tiếp tục sử dụng cho công việc yêu cầu độ chính xác cao trước khi kiểm tra.
12. Máy đo khoảng cách không ổn định
Một số trường hợp máy toàn đạc không đo được cạnh, đo chậm hoặc số liệu khoảng cách dao động. Nguyên nhân có thể đến từ mục tiêu quá xa, gương bị che khuất, mặt gương không hướng phù hợp, môi trường có nhiều vật cản, kính quang học bẩn hoặc điều kiện khí quyển không thuận lợi. Khi đo không gương, màu sắc, góc tới và đặc tính phản xạ của bề mặt mục tiêu cũng ảnh hưởng đến khả năng EDM. Nên thử đo mục tiêu gần và rõ trước để phân biệt lỗi môi trường với lỗi thiết bị.
13. Ngắm nhầm mục tiêu
Tại công trường có nhiều gương hoặc vật thể phản xạ, người vận hành có thể ngắm nhầm mục tiêu mà không nhận ra. Sai số này đặc biệt nguy hiểm vì máy vẫn trả về số liệu bình thường. Trước khi lưu điểm cần kiểm tra rõ mục tiêu, mã điểm và trao đổi thống nhất với người cầm gương. Không nên chỉ dựa vào việc máy “đã đo được” để kết luận số liệu chính xác.
14. Chân máy bị lún hoặc dịch chuyển
Một trạm máy được thiết lập chính xác lúc đầu vẫn có thể bị thay đổi nếu chân máy đặt trên đất mềm, cát, nền rung hoặc khu vực có phương tiện thi công qua lại. Chỉ một dịch chuyển nhỏ của trạm cũng có thể ảnh hưởng đến toàn bộ chuỗi đo sau đó. Vì vậy nên chọn nền ổn định, ấn chắc chân máy và định kỳ kiểm tra lại hướng chuẩn trong quá trình làm việc kéo dài.
15. Ảnh hưởng của nhiệt độ và môi trường
Nhiệt độ, áp suất và điều kiện khí quyển có thể ảnh hưởng đến phép đo khoảng cách điện tử. Với những phép đo yêu cầu độ chính xác cao, cần thiết lập các thông số hiệu chỉnh khí tượng theo hướng dẫn của thiết bị khi cần thiết. Ngoài ra, không nên để máy chuyển đột ngột từ phòng điều hòa lạnh ra môi trường nóng ẩm rồi sử dụng ngay nếu xuất hiện hiện tượng ngưng tụ trên quang học hoặc linh kiện.
16. Pin yếu hoặc nguồn điện không ổn định
Pin xuống cấp có thể khiến máy nhanh hết điện, tắt đột ngột hoặc gây gián đoạn công việc. Trước khi ra hiện trường nên sạc đầy pin và chuẩn bị pin dự phòng khi cần. Nếu pin phồng, nóng bất thường hoặc thời gian sử dụng giảm mạnh thì nên thay thế. Không nên sử dụng bộ sạc hoặc pin không phù hợp thông số của thiết bị.
17. Lỗi bộ nhớ và truyền dữ liệu
Một số vấn đề không nằm ở phép đo mà xảy ra khi lưu hoặc xuất dữ liệu. Người dùng có thể đặt sai tên Job, ghi đè file, xuất sai định dạng hoặc nhầm hệ quy ước tọa độ khi chuyển sang phần mềm CAD. Vì vậy nên sao lưu dữ liệu sau mỗi buổi đo và kiểm tra một số điểm mẫu sau khi xuất file để đảm bảo tên điểm – X/Y – Z – mã điểm đúng vị trí.
18. Máy bị ẩm hoặc vào nước
Tiêu chuẩn IP của máy toàn đạc thể hiện mức bảo vệ trước bụi và nước theo điều kiện thử nghiệm cụ thể, không có nghĩa thiết bị chống nước tuyệt đối. Sau khi làm việc dưới mưa, nên lau khô bên ngoài và để thiết bị khô tự nhiên trong môi trường thông thoáng trước khi cất vào hộp. Nếu nghi nước đã xâm nhập bên trong, nên tắt máy và đưa đi kiểm tra thay vì tiếp tục bật nguồn hoặc sạc.
19. Máy bị rơi hoặc va đập
Sau một cú rơi, máy có thể vẫn bật và đo được nhưng các thông số hình học bên trong như 2C, MO/M0, bộ bù hoặc dọi tâm có thể đã thay đổi. Vì vậy, không nên đánh giá tình trạng máy chỉ dựa vào việc thiết bị còn khởi động bình thường. Với va đập mạnh, cần kiểm tra độ chính xác trước khi tiếp tục sử dụng.
20. Không kiểm tra máy định kỳ
Máy toàn đạc là thiết bị đo chính xác nên cần được kiểm tra định kỳ, đặc biệt khi sử dụng liên tục tại công trường. Các hạng mục nên quan tâm gồm bọt thủy, dọi tâm, 2C, MO/M0, bộ bù, EDM, độ ổn định của vít vi động và tình trạng quang học. Chu kỳ kiểm tra phụ thuộc tần suất sử dụng, yêu cầu dự án, điều kiện vận chuyển và khuyến cáo của nhà sản xuất.
Bảng tổng hợp lỗi máy toàn đạc thường gặp
| Hiện tượng | Nguyên nhân cần kiểm tra |
|---|---|
| Tọa độ lệch hàng loạt | Trạm máy, định hướng, tọa độ gốc |
| Cao độ sai | Chiều cao máy/gương, góc đứng, MO/M0 |
| Khoảng cách sai ổn định | Hằng số gương, chế độ EDM, hiệu chỉnh |
| Góc đo bất thường | 2C, MO/M0, ngắm mục tiêu, cân máy |
| Máy báo Tilt | Cân máy, chân máy, bộ bù |
| Không đo được cạnh | Mục tiêu, gương, chế độ EDM, môi trường |
| Điểm Stake Out lệch | Tọa độ thiết kế, trạm máy, backsight |
| Số liệu thay đổi sau thời gian đo | Trạm bị lún/dịch chuyển |
| Máy lỗi sau va đập | 2C, MO/M0, bộ bù, dọi tâm |
| Mất dữ liệu | Bộ nhớ, Job, thao tác xuất/lưu file |
Cách hạn chế sai số khi sử dụng máy toàn đạc
Trước mỗi buổi đo nên thực hiện một quy trình kiểm tra ngắn: kiểm tra mốc → dựng chân chắc chắn → dọi tâm → cân máy → kiểm tra tọa độ trạm → nhập đúng chiều cao máy/gương → định hướng → đo kiểm tra điểm đã biết → bắt đầu đo chính thức. Trong quá trình làm việc cần kiểm tra lại hướng chuẩn định kỳ, đặc biệt sau khi có người va vào chân máy hoặc khi trạm đặt trên nền không ổn định.
Với những công việc quan trọng, nguyên tắc an toàn nhất là không chỉ tin vào một phép đo. Nên đo kiểm tra độc lập hoặc đo lặp tại các điểm quan trọng trước khi bàn giao cho bộ phận thi công.
Khi nào cần đưa máy toàn đạc đi kiểm tra, hiệu chỉnh?
Nên kiểm tra kỹ thuật khi máy bị rơi hoặc va đập mạnh, sai số 2C/MO vượt giới hạn, bộ bù hoạt động bất thường, EDM đo không ổn định, dọi tâm bị lệch hoặc kết quả kiểm tra trên điểm chuẩn vượt dung sai của công việc. Không nên tự tháo cụm quang học hoặc các bộ phận hiệu chỉnh bên trong nếu không có chuyên môn và thiết bị kiểm định phù hợp.